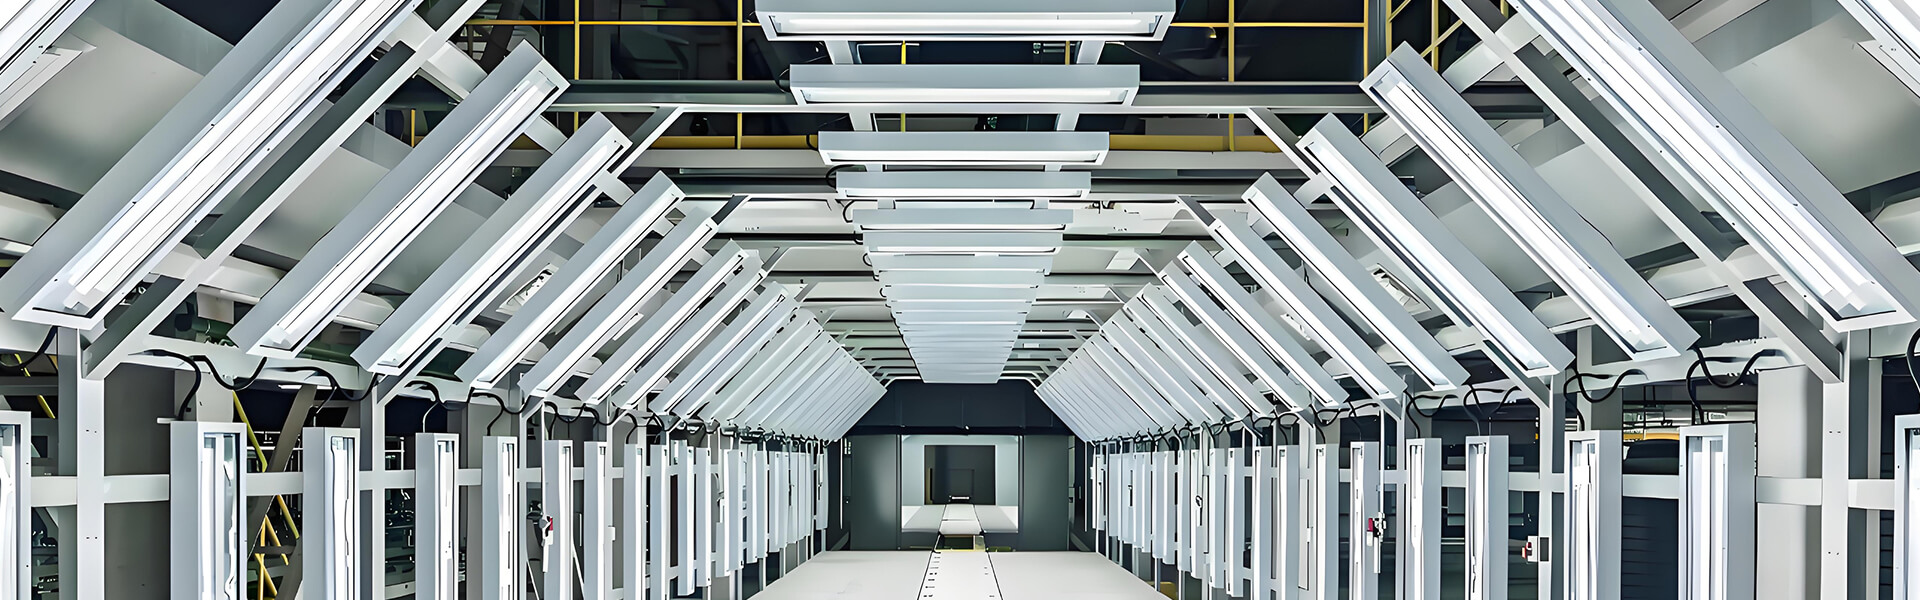


Le groupe Jingzhongjing fournit des solutions de revêtement de pales d'éoliennes aux fabricants d'énergie éolienne et aux installations de production de pales composites. Nos systèmes de revêtement industriels peuvent être configurés en fonction des dimensions des lames, des exigences de préparation de surface, des méthodes d'application du revêtement, de la capacité de production et de l'aménagement de l'usine.
De la préparation et du ponçage des surfaces à la peinture par pulvérisation, en passant par le séchage, la ventilation et le contrôle environnemental, nous aidons les fabricants à planifier des postes de travail de revêtement et des systèmes de production coordonnés pour les grandes lames composites. En fonction des exigences du projet, la solution peut intégrer des cabines de pulvérisation manuelles, des équipements semi-automatisés ou des technologies de revêtement robotisées.
Que vous créiez une nouvelle installation de revêtement de lames, amélioriez une ligne de production existante ou évaluiez des opportunités d'automatisation, le groupe Jingzhongjing peut discuter d'une configuration d'équipement adaptée à votre processus de fabrication.
Partagez vos dimensions de lame, vos objectifs de production et vos exigences en matière de processus de revêtement via notrepage de consultation et de contact sur le projetpour commencer la discussion technique.
Qu’est-ce qu’une solution de revêtement de pales d’éolienne ?
Une solution de revêtement de pales d'éoliennes est un système de production conçu pour préparer et revêtir de grandes pales composites utilisées dans les applications d'énergie éolienne. Selon le processus de fabrication, cela peut inclure des zones de préparation de surface, des équipements de ponçage et d'extraction de poussière, des cabines de revêtement, des systèmes d'application de peinture, des installations de séchage, des dispositifs d'approvisionnement en matériaux et des équipements de ventilation.
Les pales d’éoliennes présentent des défis différents de ceux des composants industriels conventionnels. Leur longueur, leurs profils aérodynamiques incurvés et leurs surfaces composites nécessitent un support de pièce, un accès opérateur, une portée d'équipement de revêtement et un contrôle de processus adaptés. Le système de revêtement doit également répondre aux exigences spécifiées en matière de finition de surface et de revêtement protecteur.
Une ligne de revêtement à lame efficace doit donc être conçue autour de l’ensemble du processus d’application plutôt que de la seule cabine de pulvérisation. La disposition de l'équipement, la manipulation des pièces, la préparation de la surface, l'application du revêtement et les conditions de durcissement doivent fonctionner ensemble pour soutenir une qualité de fabrication constante.
Applications de revêtement de pales d’éoliennes
Préparation de la surface de la lame composite
Avant le revêtement, les surfaces des pales composites peuvent nécessiter des opérations de ponçage, de nettoyage, de remplissage local et d'autres opérations de préparation selon les spécifications de fabrication. La zone de préparation doit fournir un accès adéquat au profil de la lame tout en contrôlant la poussière et en évitant la contamination des surfaces prêtes à être recouvertes.
Application d’apprêt, de mastic et de couche de finition
En fonction du système de revêtement sélectionné, la fabrication des lames peut impliquer de combler les imperfections de la surface, d'appliquer un apprêt et de finir avec une couche de finition spécifiée. Chaque étape nécessite une préparation du matériau, des conditions d'application et des procédures d'inspection appropriées. La configuration de l'équipement doit prendre en charge les instructions de processus du fabricant de revêtement et les exigences de qualité du fabricant de lames.
Protection de pointe
Les bords d’attaque des pales d’éoliennes sont exposés à des impacts répétés de la pluie, des particules en suspension dans l’air et d’autres conditions environnementales pendant le fonctionnement. Lorsque cela est spécifié, des revêtements de protection supplémentaires ou des processus d'application dédiés peuvent être nécessaires pour améliorer la résistance à l'érosion.
Le processus de protection de pointe doit être défini en fonction de la conception de la pale, de l'environnement de service et des spécifications de revêtement approuvées. Il ne faut pas présumer que chaque lame nécessite le même matériau de protection ou la même épaisseur d’application.
Réparation et revêtement de lame
Les lames existantes peuvent nécessiter une réparation locale de la surface, un nouveau revêtement ou une restauration des couches protectrices. Les opérations de réparation peuvent différer de la production de pales neuves car l'état de la surface, l'accessibilité et la préparation requise varient. L'équipement et la zone de travail doivent être adaptés au processus de réparation et aux exigences d'inspection spécifiés.
Équipement clé pour une ligne de revêtement de pales d'éolienne
L'équipement requis dépend de la longueur de la lame, du volume de production, des matériaux de revêtement, de l'agencement de l'usine et du degré d'automatisation souhaité. Un système complet peut combiner les groupes d’équipements suivants.
Cabines de revêtement de lames grand format
Une cabine de revêtement de pales d'éolienne fournit un espace de travail contrôlé pour l'application du revêtement. La longueur, la largeur, la hauteur de la cabine, les portes d'accès, l'éclairage et le débit d'air doivent s'adapter aux dimensions maximales des pales et à la méthode de manipulation sélectionnée.
La ventilation et la filtration doivent être conçues en fonction des matériaux de revêtement et du processus d'application. Un accès adéquat pour l'opérateur, un espace libre pour l'équipement et un espace de maintenance sont également importants lors de la planification d'installations de revêtement grand format.
Systèmes de ponçage et d'extraction de poussière
L'équipement de ponçage prépare les surfaces composites et aide à atteindre l'état requis du substrat avant le revêtement. Les systèmes d’extraction de poussière aident à capturer les particules de ponçage et à réduire la contamination dans la zone de travail. La sélection de l'équipement doit tenir compte de la courbure de la lame, des exigences d'accès, des caractéristiques de la poussière et de la procédure de préparation de surface spécifiée.
Équipement de mélange de peinture et d’approvisionnement en matériaux
Les systèmes de préparation et de distribution du revêtement prennent en charge l’approvisionnement constant des matériaux spécifiés vers l’équipement d’application. En fonction de la chimie du revêtement, la configuration peut inclure des équipements de mélange, de dosage, de pompage et de transfert de matériau. La manipulation des matériaux, la ventilation, les procédures de nettoyage et les exigences de sécurité applicables doivent être prises en compte lors de la conception.
Systèmes de peinture par pulvérisation manuels et robotisés
Les systèmes de pulvérisation manuelle peuvent offrir une flexibilité pour les géométries de pales complexes et les opérations de production sélectionnées. Les systèmes de revêtement robotisés peuvent aider à normaliser les trajectoires de pulvérisation et les paramètres d’application au cours des cycles de production répétés.
La planification de l'automatisation doit prendre en compte la géométrie de la lame, la portée du robot, l'orientation du pistolet pulvérisateur, la vitesse d'application, les exigences en matière d'épaisseur de revêtement et l'accès aux surfaces courbes complexes. Pour les projets automatisés, les études de simulation et de portée peuvent aider à identifier les problèmes potentiels d’interférence et de couverture avant l’installation de l’équipement.
Installations de séchage et de durcissement
Les modalités de séchage ou de durcissement doivent respecter les exigences des matériaux de revêtement sélectionnés. Selon le processus, le revêtement peut durcir dans des conditions ambiantes ou nécessiter un chauffage contrôlé. L'aménagement de la production doit tenir compte du temps de durcissement spécifié, des limites de température, des exigences de manipulation et de l'espace d'atelier disponible.
Ventilation et contrôle environnemental
Les opérations de revêtement peuvent générer une pulvérisation excessive, des particules en suspension dans l'air et des composés organiques volatils, selon les matériaux et la méthode d'application. La ventilation, la filtration et le traitement des gaz d'échappement doivent être sélectionnés en fonction des caractéristiques du processus et des réglementations environnementales applicables.
L'examen technique doit également prendre en compte l'entretien des filtres, la distribution du flux d'air, les contrôles de l'exposition des opérateurs, la sécurité incendie et la gestion des déchets de revêtement.
Comment planifier un système de revêtement de pales d'éolienne
La sélection d'un système de revêtement de pale d'éolienne approprié nécessite une coordination entre le processus de fabrication des pales, la disposition de l'équipement, les spécifications de revêtement et les objectifs de production. Les facteurs suivants doivent être examinés avant de finaliser la configuration technique.
Dimensions de la lame et manipulation de la pièce
Confirmez les exigences maximales en matière de longueur, de largeur, de profil, de poids et de support de la lame. Évaluez la façon dont les lames seront transportées dans la zone de préparation, positionnées pendant le revêtement et transférées vers les stations de séchage ou d'inspection. Les équipements de manutention doivent être compatibles avec la géométrie des pales et les exigences de protection des surfaces composites.
Préparation de surface et matériaux composites
Examinez le substrat de la lame, l’état de la surface existante, les exigences de remplissage et la norme de préparation. Les surfaces composites peuvent nécessiter des méthodes de manipulation et de préparation différentes de celles des pièces métalliques. Le ponçage, le nettoyage et le contrôle de la poussière doivent être définis conformément aux spécifications de processus du fabricant de la lame.
Matériaux de revêtement et exigences d'application
Identifiez le système de revêtement, la méthode d’application, l’épaisseur de film requise, la finition de surface et les conditions de durcissement. Confirmez si le processus inclut un apprêt, un enduit, une couche de finition ou une protection de pointe dédiée. La sélection de l'équipement doit prendre en charge le processus de revêtement requis plutôt que de supposer un système de matériaux universel.
Capacité de production et temps de cycle
Définissez le nombre cible de lames traitées par équipe ou par an. Examiner le temps de préparation, les opérations de remplissage et de ponçage, l'application du revêtement, le durcissement, l'inspection et la manipulation des matériaux. Si plusieurs lames sont traitées en parallèle, évaluez si les postes de travail et les systèmes de transfert disponibles peuvent prendre en charge le rendement prévu.
Automatisation et cohérence du revêtement
Déterminez quelles opérations conviennent à une application manuelle, semi-automatique ou robotisée. Tenez compte de la répétabilité du trajet de pulvérisation, de l'accès aux surfaces courbes, de la livraison du matériau, des exigences d'inspection et de l'implication de l'opérateur. La faisabilité de l'automatisation doit être validée par rapport à la géométrie réelle de la lame et aux conditions de production.
Coûts environnementaux et opérationnels
Évaluez la ventilation, l’air comprimé, les besoins en chauffage, la filtration, les déchets de revêtement et les coûts de maintenance. Le cas échéant, évaluez les possibilités de réduire les pulvérisations excessives et d’améliorer l’utilisation des matériaux grâce à un meilleur contrôle de l’application ou à une automatisation appropriée. Toute amélioration d’efficacité attendue doit être vérifiée au moyen d’une évaluation spécifique au projet.
Contrôle qualité du revêtement des pales d’éoliennes
La qualité constante du revêtement dépend de l’interaction entre la préparation de la surface, les conditions d’application, les propriétés du matériau et le durcissement. La conception de l'équipement doit prendre en charge les méthodes d'inspection et les critères d'acceptation définis par le fabricant de pales.
Vérification de la préparation de la surface
Vérifiez que la surface préparée répond aux exigences spécifiées en matière de propreté, d’état de surface et de réparation avant de l’appliquer. La poussière, la contamination et les défauts de surface non corrigés peuvent affecter l'apparence ou l'adhérence du revêtement.
Épaisseur et couverture du revêtement
Le plan d'inspection du revêtement doit identifier l'épaisseur du film requise, les emplacements de mesure et les plages d'acceptation. Pour les profils de lame complexes, le processus d'application doit couvrir les zones courbes, les bords et autres endroits où le maintien d'une épaisseur de revêtement constante peut s'avérer difficile.
Adhérence et aspect de surface
En fonction des spécifications de qualité, l'inspection peut inclure l'aspect visuel, l'adhérence, l'épaisseur du film et d'autres contrôles des performances du revêtement. Les méthodes d'essai et les critères d'acceptation doivent suivre les spécifications techniques applicables plutôt que de s'appuyer sur des valeurs génériques.
Vérification de la protection de pointe
Lorsqu’un système de protection de pointe est spécifié, vérifiez son application, sa couverture et son durcissement conformément aux exigences du système sélectionné. L'inspection doit tenir compte de la conception de protection prévue et des critères de performance établis pour la lame.
Conception d’une ligne de revêtement de pales d’éoliennes et réalisation de projets
Un projet de revêtement de pales nécessite une coordination entre l’ingénierie des procédés, la configuration des équipements, l’aménagement de l’atelier et les conditions d’installation. La portée du projet doit être établie avant l'acquisition afin de clarifier les responsabilités en matière d'équipement, les interfaces système et les exigences de performance.
1. Exigences et examen de faisabilité
Examinez les dessins des lames, les dimensions de la pièce, les spécifications du revêtement, les objectifs de production, l'espace d'atelier disponible et les conditions d'utilisation. Confirmez si le projet concerne la fabrication de nouvelles pales, une capacité de production supplémentaire ou une mise à niveau d'une installation existante.
2. Planification des processus et conception de la configuration
Définir les étapes de préparation, de ponçage, d'enduction, de séchage et d'inspection. Développer la disposition préliminaire de l’équipement, les itinéraires de transfert des pales, l’agencement des postes de travail et les systèmes de ventilation ou de contrôle environnemental requis.
3. Configuration et intégration de l'équipement
Coordonner les cabines sélectionnées, l'équipement d'application, l'approvisionnement en matériel, les systèmes de manutention et les contrôles selon la portée confirmée du projet. Pour le revêtement automatisé, évaluez la portée du robot, la faisabilité du trajet de pulvérisation et les interfaces du système avant l’installation.
4. Installation et mise en service
L'installation et la mise en service doivent vérifier l'équipement fourni, les fonctions de fonctionnement, les systèmes de sécurité et les conditions de processus convenues. Les procédures d'acceptation doivent définir les méthodes de test, la documentation requise et les responsabilités des participants au projet.
5. Planification de la formation et de la maintenance
Établir les exigences d'entretien pour la ventilation, la filtration, l'équipement de pulvérisation, l'approvisionnement en matériaux et autres systèmes réparables. Les modalités de formation, de pièces de rechange et de support technique doivent être définies en fonction du contrat du projet et des exigences opérationnelles.
Pourquoi choisir le groupe Jingzhongjing pour les solutions de revêtement de pales d'éoliennes ?
Planification des équipements pour les grandes pièces composites
Les pales d'éoliennes nécessitent des installations de revêtement conçues en fonction de leurs dimensions, de leurs profils incurvés, de leurs exigences de manipulation et de leurs besoins de préparation de surface. La configuration proposée doit refléter la pièce réelle et l'environnement de production.
Processus coordonnés de préparation et de revêtement
Le ponçage, l'extraction de la poussière, l'application du revêtement, le séchage et la ventilation doivent s'effectuer dans le cadre d'un processus de fabrication coordonné. La planification intégrée permet d'établir des interfaces d'équipement appropriées et un flux de travail pratique pour les exigences de production de pales prévues.
Options d'automatisation basées sur les besoins de production
Les approches de revêtement manuelles, semi-automatiques et robotisées offrent différents niveaux de flexibilité et de répétabilité des processus. L'option appropriée doit être déterminée par la géométrie des pales, le volume de production, les exigences de qualité, les priorités d'investissement et la faisabilité de l'intégration de l'automatisation.
Solutions pour les nouvelles installations et les lignes existantes
Que le projet implique une nouvelle installation de revêtement ou une ligne de production existante, l'examen technique doit prendre en compte les contraintes de l'atelier, les exigences d'installation, les contrôles environnementaux et les besoins de maintenance à long terme.
Foire aux questions sur les solutions de revêtement des pales d'éoliennes
Quel équipement est requis pour une ligne de revêtement de pales d’éolienne ?
Selon le processus de production, une ligne de revêtement de lames peut comprendre des équipements de ponçage et d'extraction de poussière, des cabines de peinture, des systèmes d'application de revêtement, des équipements d'alimentation en matériaux, des installations de séchage, des postes de ventilation et d'inspection. La configuration finale dépend des dimensions de la lame, des exigences de revêtement et de la capacité de production.
Les pales d’éoliennes peuvent-elles être peintes à l’aide de systèmes robotisés ?
Le revêtement robotisé peut convenir à la production de lames où l'équipement peut atteindre les surfaces requises et suivre les chemins d'application spécifiés. La faisabilité dépend de la géométrie de la lame, de la portée du robot, de la méthode de revêtement, de la livraison du matériau et du niveau requis de contrôle du processus.
Que faut-il prendre en compte lors de la sélection d’une cabine de peinture sur lames ?
Tenez compte des dimensions maximales de la lame, de l'équipement de manutention, de l'accès de l'opérateur, de la ventilation, de la filtration, de l'éclairage, des matériaux de revêtement et de l'espace de maintenance. La cabine doit s'adapter à la méthode d'application prévue et aux exigences applicables en matière de sécurité et d'environnement.
Pourquoi la préparation de la surface est-elle importante avant de revêtir une pale d’éolienne ?
La préparation de la surface aide à établir l’état du substrat requis pour l’adhérence et l’apparence du revêtement. Le ponçage, le nettoyage, le remplissage et le contrôle de la poussière doivent suivre les exigences de processus du fabricant de la lame et les spécifications de revêtement sélectionnées.
Comment améliorer la consistance du revêtement ?
La cohérence peut être assurée par une préparation de surface contrôlée, un équipement d'application approprié, des paramètres de pulvérisation reproductibles, des conditions environnementales appropriées et un processus d'inspection défini. Une application robotique peut aider à standardiser les opérations répétées lorsqu'elle est correctement configurée et validée.
Quelles informations sont nécessaires pour demander un devis pour un système de revêtement de lame ?
Fournir les dimensions et les dessins de la lame, les informations sur le substrat, les spécifications du revêtement, la capacité de production cible, la méthode d'application préférée, l'aménagement de l'atelier, les utilitaires disponibles et les exigences environnementales. Les installations existantes doivent également fournir des détails sur l'équipement et toute restriction concernant les temps d'arrêt d'installation ou de production.
Planifiez votre solution de revêtement de pales d'éolienne avec le groupe Jingzhongjing
Que vous planifiiez une nouvelle installation de revêtement de lames, que vous amélioriez la préparation de surface et l'application par pulvérisation, ou que vous évaluiez l'intégration de revêtement robotisé, le groupe Jingzhongjing peut discuter des exigences de votre projet et de la configuration de votre équipement.
Partagez vos dimensions de lame, vos spécifications de revêtement, vos objectifs de production et l'agencement de votre atelier via notrepage de contactpour lancer la discussion technique.


